Российская линейка
промышленных 3D-принтеров

Печать в ассортименте
«Росатом» создал линейку 3D-принтеров по всем основным технологиям промышленной печати металлами. Оборудование работает на отечественном программном обеспечении с российскими материалами: металлическими порошками и проволокой. Оценим ассортимент.
От крупного до малого
Технология селективного лазерного сплавления (SLM, selective laser melting) — одна из самых распространенных в 3D-печати. В рабочей камере, заполненной защитной атмосферой аргона, на платформу тонким слоем наносится металлический порошок. Лазер выборочно расплавляет его в соответствии с цифровой моделью. Затем наносится следующий слой порошка, и процесс повторяется до получения готового изделия. Например, на изготовление фланца электрохимического генератора по этой технологии потребовалось две недели, тогда как обычным способом деталь изготавливают восемь месяцев. Позволяет создавать детали со сложными внешними и внутренними элементами, в частности те, которые невозможно изготовить классическими методами.
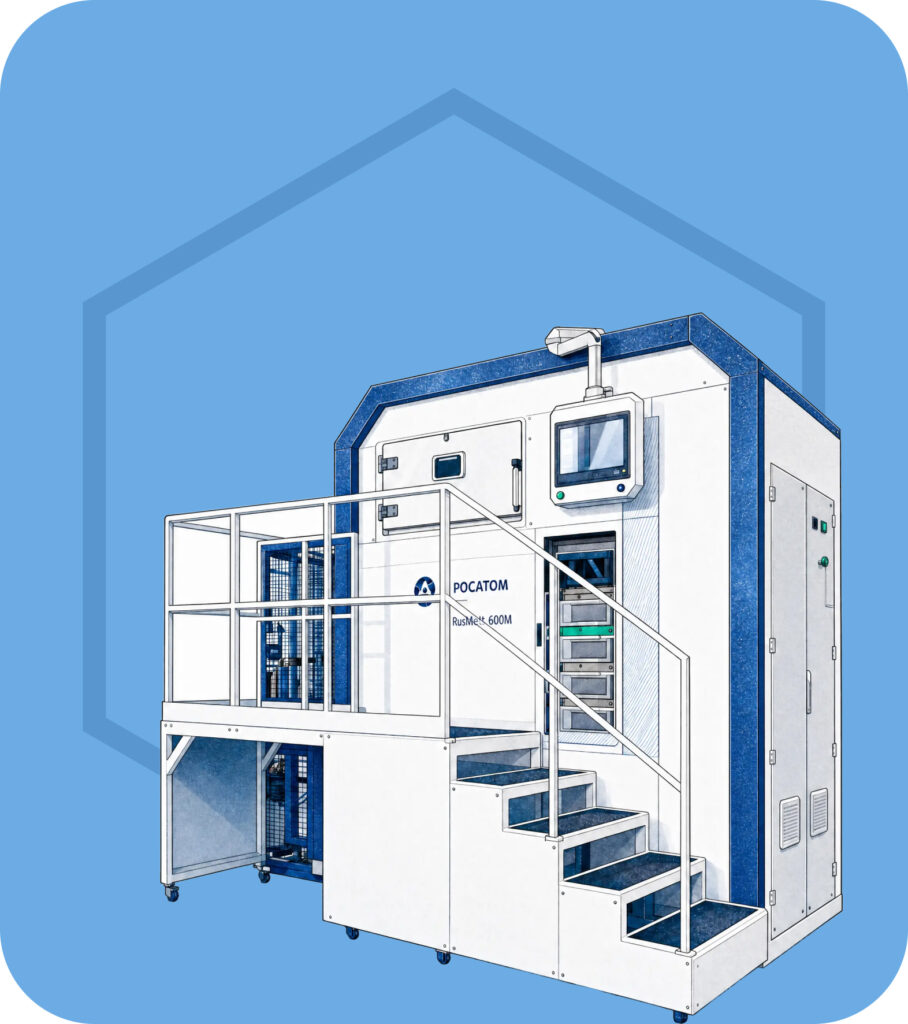
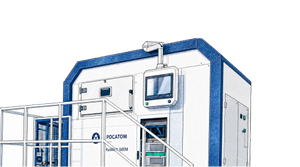
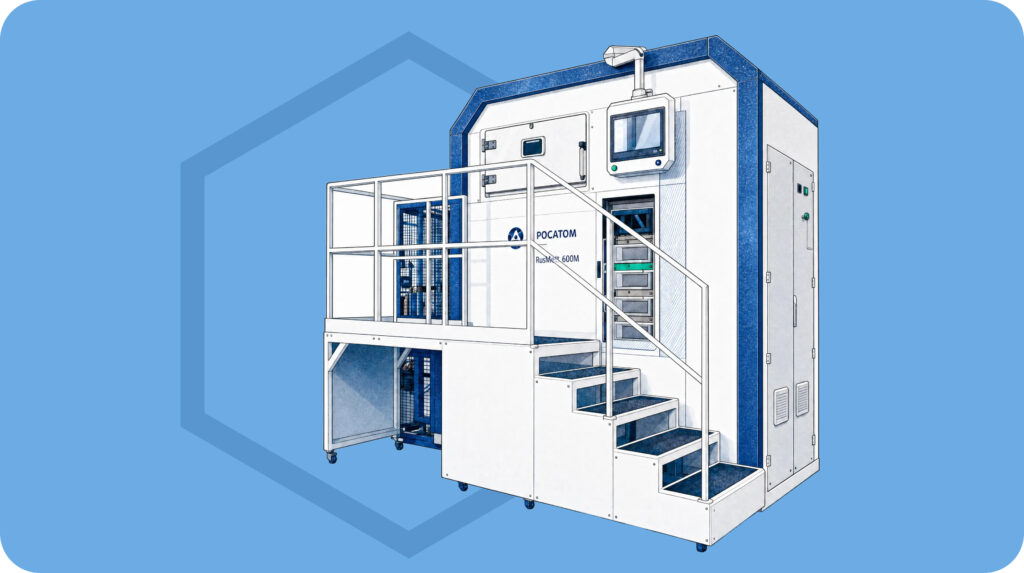
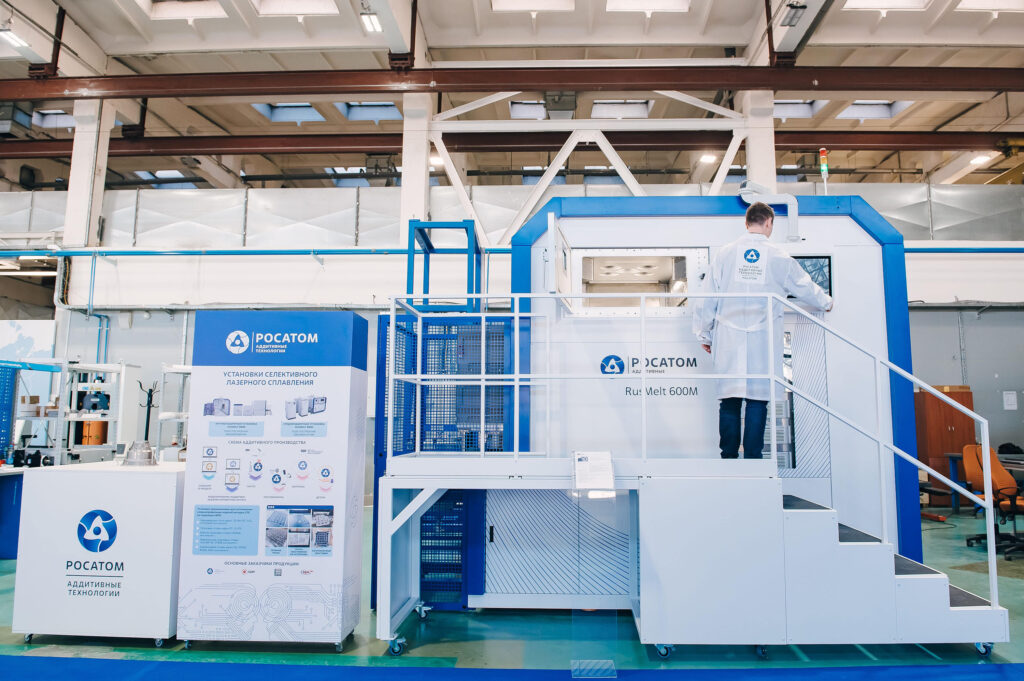
RusMelt 600M — первый российский крупногабаритный принтер для печати по технологии SLM. Предназначен для послойного создания деталей габаритами до 600×600×600 мм по длине, ширине и высоте. Может печатать из порошков из нержавеющей стали, никеля, титана, алюминия и кобальта.
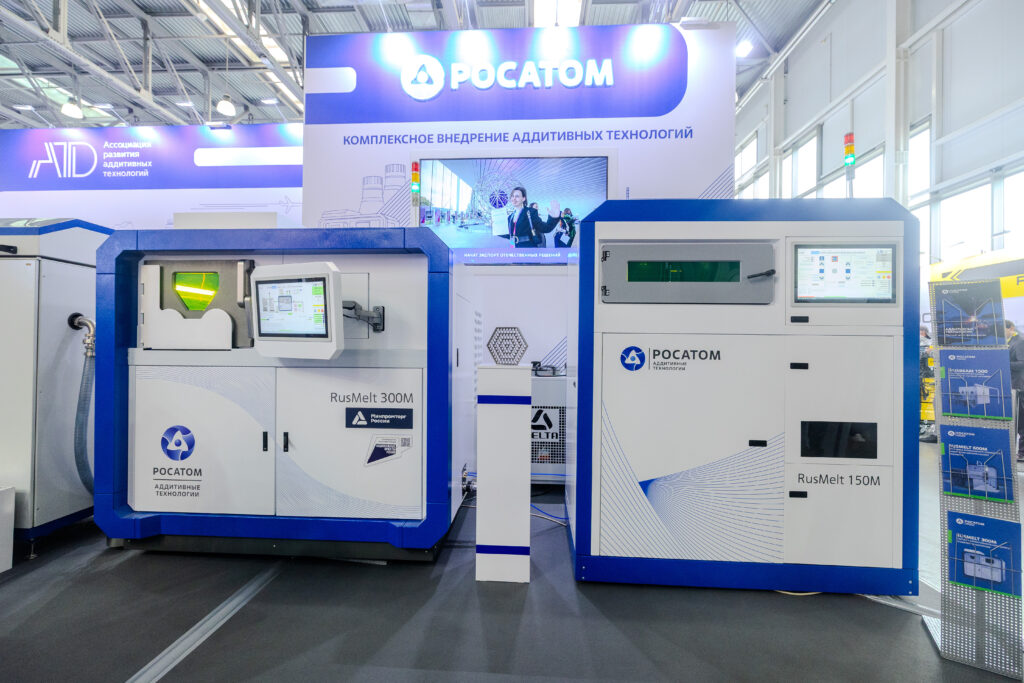
RusMelt 300M — среднегабаритный 3D-принтер. Создан для серийного и мелкосерийного производства. Используется для печати изделий с габаритами до 300×300×370 мм в машиностроительной, авиационной и других областях промышленности.
RusMelt 100М и RusMelt 150М — компактные установки, незаменимы для прототипирования, НИОКР и мелкосерийного производства. Область построения, количество лазеров и экономичность установок делает их доступными по цене и облегчает внедрение аддитивных технологий в многие предприятия страны, а также НИИ и вузы.
RusMelt 150М весит чуть больше 900 кг, его можно поставить в большинстве помещений без подготовки укрепленного фундамента. В камере построения с площадкой 150×200 мм (диаметр и высота) можно выращивать самые разные изделия. Например, для медицинской отрасли — это зубные импланты, стоматологические каркасы, пластины для краниопластики (восстановление целостности черепа после трепанации, травм или устранения врожденных дефектов) и проч. Можно изготавливать форсунки, кронштейны, рабочие колеса насосов, оснастку для небольших деталей, лабораторное, вспомогательное, испытательное оборудование, держатели, теплообменники.
«Малогабаритный SLM-принтер значительно снижает порог входа в металлическую 3D-печать. Он требует существенно меньших инвестиций и позволяет быстрее запускать новые проекты. Стоимость печати одной детали на компактной системе может быть ниже в два — четыре раза за счет меньшего расхода порошка, сокращения времени подготовки и более дешевой эксплуатации оборудования», — отмечает директор бизнес-направления «Аддитивные технологии» топливного дивизиона «Росатома» Илья Кавелашвили.
Самый большой в России
При использовании технологии прямого лазерного выращивания (DMD, direct metal deposition) металлический порошок подается непосредственно в зону воздействия лазера через специальные сопла. Лазер формирует на поверхности детали ванну расплава, в которую непрерывно поступает порошок. По мере перемещения лазерной головки формируется наплавленный слой, после чего процесс повторяется до получения изделия требуемой формы. Чем-то это напоминает струйный принтер для бумаги или аэрограф художников-оформителей. Если технология SLM оптимальна для печати сложных и высокоточных деталей, то DMD — для крупногабаритных изделий и задач ремонта. Активно применяется в авиации, энергетике, судостроении, машиностроении, инструментальном производстве и т.д.
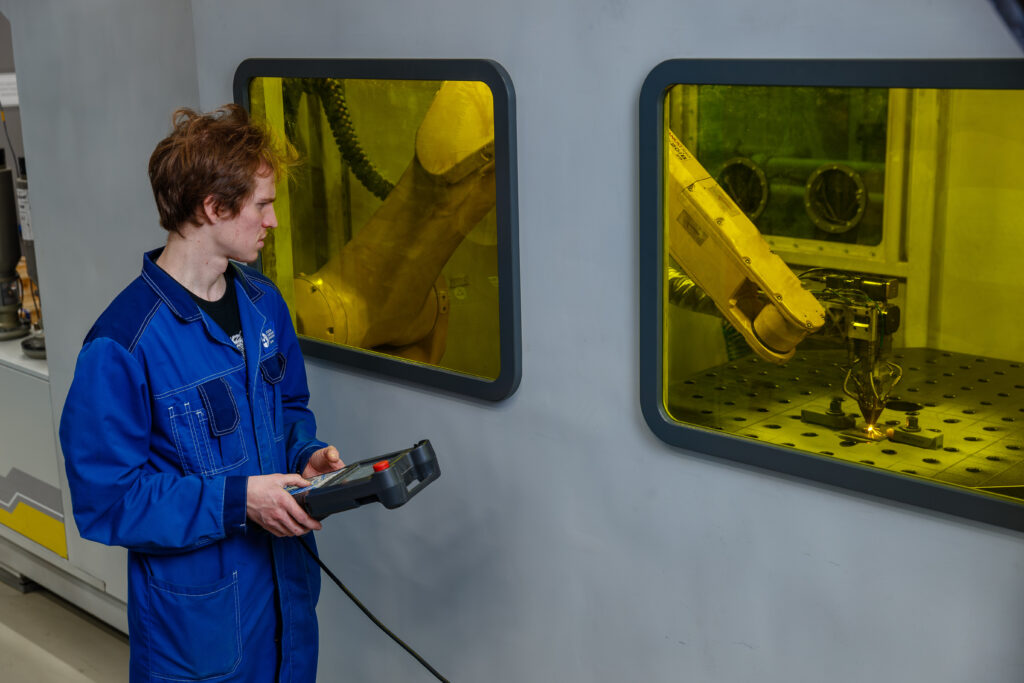
RusDMD 1500 R — промышленная установка для печати металлических изделий весом до 900 кг. На этой установке можно производить изделия диаметром до 1500 мм и высотой 900 мм.
RusDMD2000 2R — самый большой принтер в России по технологии DMD. Предназначен для изготовления крупногабаритных металлических заготовок с максимальным диаметром 2200 мм и высотой 1000 мм при производительности до 2,4 кг/ч в случае применения порошковых материалов из никелевых сплавов, нержавеющих и жаропрочных сталей. Установка оснащена двумя промышленными шестиосевыми роботами и позиционером грузоподъемностью до 6 т. Именно на этом принтере изготовили фрагмент выгородки внутрикорпусного устройства энергетического ядерного реактора весом 700 кг (см. справку).
С высокой скоростью
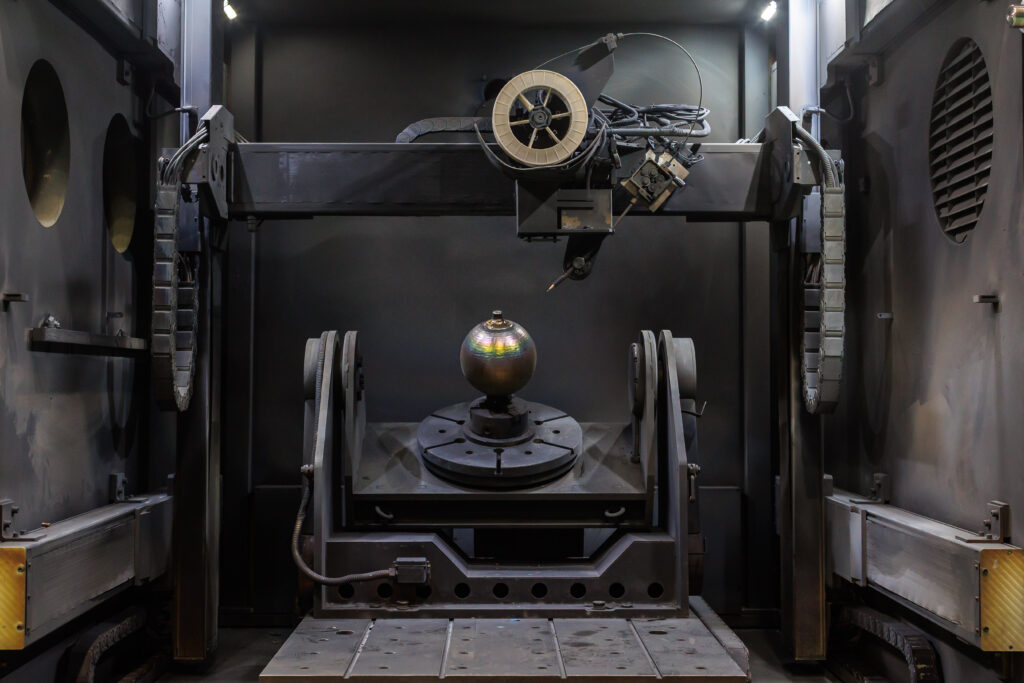
Технология электронно-лучевой наплавки проволокой (EBAM, electron-beam additive manufacturing) позволяет напрямую перейти от цифровой модели к выращиванию заготовки. Электронный луч формирует на поверхности металлической подложки ванну расплава. В нее подается наплавляемый материал в виде проволоки. При перемещении луча по поверхности изделия перемещается ванна расплава. Подаваемый материал расплавляется и почти мгновенно кристаллизуется. Формируется наплавленный слой. С каждым новым проходом растет объем наплавленного материала и образуется заготовка детали заданной формы. Преимущества технологии — высокая скорость создания изделия, высокая степень автоматизации процесса, возможность синтеза изделий из химически активных и тугоплавких материалов.
RusBeam 1500 — уникальная разработка «Росатома». Предназначена для создания крупных изделий из широкого спектра металлов, включая тугоплавкие на основе молибдена или вольфрама, а также титановые сплавы. Имеет область построения 1500×1200×1400 мм. Скорость наплавки установки — до 50 мм/сек, на практике это означает возможность наплавки 50 кг металла всего за пять часов машинного времени. Максимальная мощность — 60 кВт. В частности, на RusBeam 1500 была напечатана заготовка выходной части магнитогидродинамического насоса весом 50 кг для атомной отрасли.
В госкорпорации планируют расширять линейку 3D-принтеров, работающих по технологии EBAM. Например, RusBeam 2800 был спроектирован по индивидуальным требованиям Индийской организации космических исследований. Этот принтер уже принят в эксплуатацию, он печатает детали высотой до 2,8 м и весом до 4 т.
Справка
Выгородка внутрикорпусного устройства энергетического ядерного реактора представляет собой кольцо диаметром до 4 м и высотой 1 м, пронизанное отверстиями по всей высоте, через которые течет охлаждающая жидкость. Традиционно деталь изготавливают из стали, процесс занимает до 12 месяцев, в нем задействовано большое количество различного станочного оборудования. На принтере RusDMD 2000 2R изготовили опытный образец — фрагмент конструкции кольца выгородки высотой 1 м и сегментом 34 градуса от диаметра изделия. Расчеты показали, что охлаждение улучшилось на 30%. Соответственно, увеличился и ресурс самой выгородки. По расчетам изготовление цельной детали займет около двух месяцев, со значительным снижением рабочих и технических ресурсов.