На Нововоронежской АЭС отказались от кувалды при центровке труб
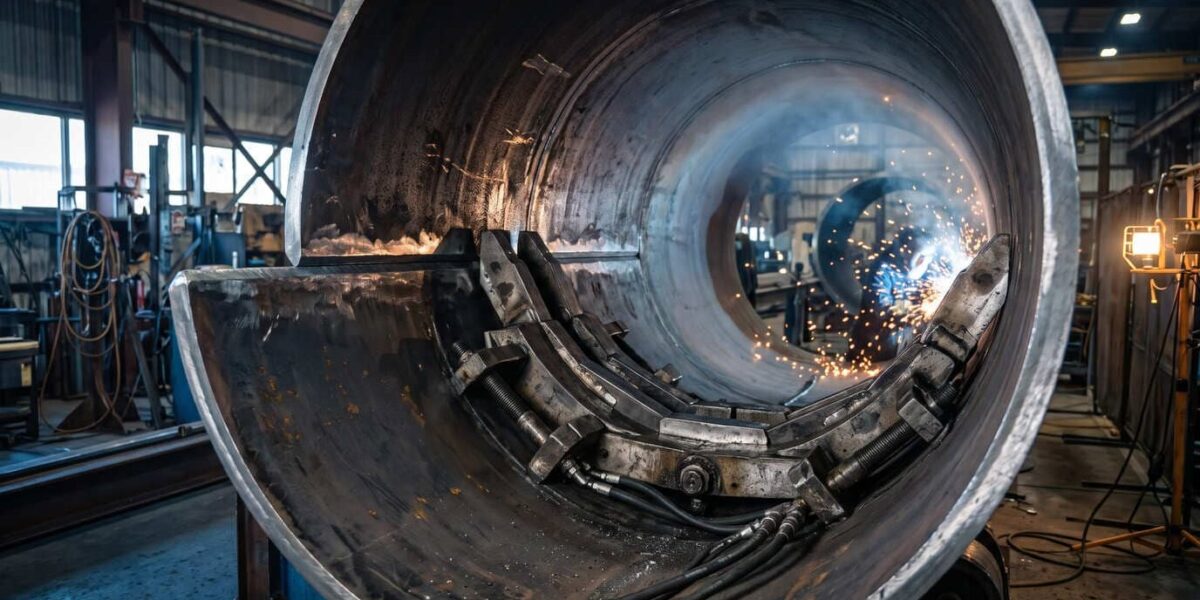
Рационализаторское решение нововоронежских атомщиков позволило в четыре раза ускорить обработку шовных труб для АЭС. Теперь операция занимает пять часов и слесарям не приходится махать кувалдой.
Шовную трубу изготавливают из листового стального проката. Лист сворачивают в цилиндр и на стыке соединяют с помощью сварки. На атомных станциях шовные трубы используют в технологических трубопроводах без экстремальных температур и давления.
Из-за неровностей проката при обработке на станке возникают провалы по окружности, изделие приходится дорабатывать вручную. На Нововоронежской АЭС центровка трубы диаметром 1820 мм раньше занимала 20 часов работы трех слесарей с применением клиньев и кувалд. Сейчас операцию выполняют в четыре раза быстрее благодаря распорному приспособлению, которое предложил и изготовил ведущий инженер цеха централизованного ремонта Алексей Каширин. Устройство устанавливается внутрь трубы и за счет винтового механизма плавно выравнивает ее форму, устраняя отклонения. Прибор универсален — подходит для труб диаметром 1,6–2 тыс. мм, работает без электродвигателей, по принципу бережливых механических устройств каракури, быстро разбирается на секции и легко переносится.
«Внедрение каракури позволило полностью исключить ручную слесарную работу, — отмечает Алексей Каширин. — При этом вероятность брака обработанной трубы при сборке и сварке практически сведена к нулю. Это повышает качество ремонтных работ и обеспечивает безопасную и эффективную эксплуатацию оборудования атомной станции». На объектах «Росатома» эксплуатируются тысячи километров трубопроводов больших сечений, и внедрение таких решений позволит экономить сотни тысяч человеко-часов при планово-предупредительных ремонтах.
Есть интересная история?
Напишите нам